

注目テーマ|スムーズフローポンプ 塗工の品質はポンプの性能で変わる
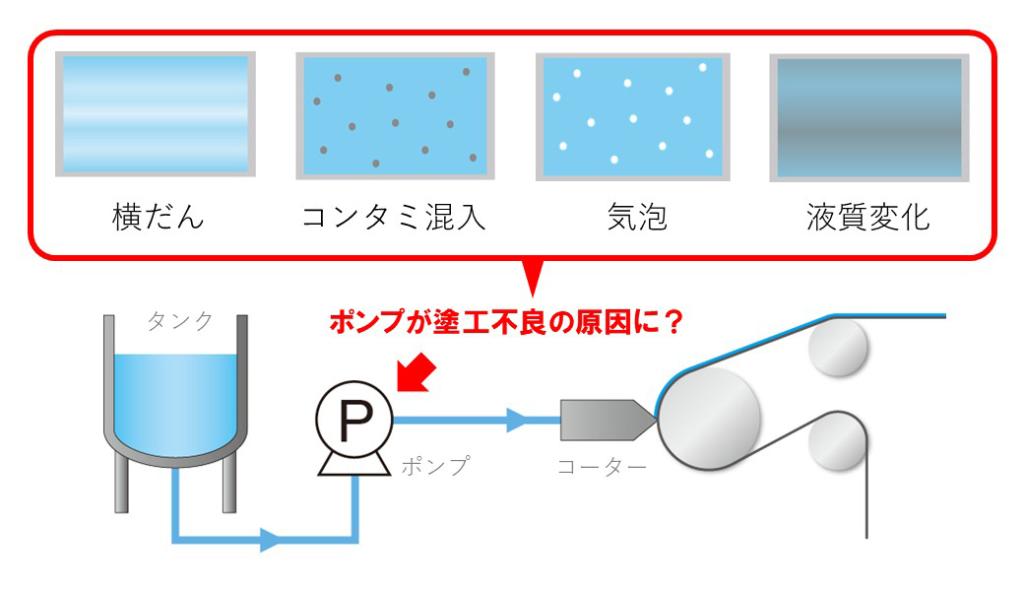
光学フィルムや二次電池の電極材、ペロブスカイト太陽電池等で行われているRoll to Roll塗工。それらの品質(膜厚の均一性)を左右するのは、スロットダイやバックアップロールだけでなく、塗工液を送液するポンプも大きく関わっていることをご存知でしょうか。塗工トラブルに多い横だんやコンタミの混入やピンホールや液質変化はダイやロールではなく、実はポンプに起因していることも大いに考えられます。ここでは、塗工トラブルの原因と、それを解決するスムーズフローポンプの性能についてご紹介します。
塗工トラブルはなぜ起こる?
横だんは、圧力とポンプ流量に起因
-
ダイの先端と塗工面の間に設けられているコーティングギャップのわずかな変化により、ポンプとコーターの間の配管内圧力が上下することがあります。この時、ポンプの種類によっては吐出側の圧力が上がると塗工液が逆流し、送液量が低下してしまいます。そうなるとポンプから送られてくる液の量が一定でなくなり、塗工面に横だん状のムラが生じます。
密閉されたフローの中でのコンタミ発生
-
塗工のフロー全体は密閉系のシステムになっており、チリやゴミのような異物の混入は防ぐことができるはずです。しかし、それでもコンタミが発生することがあります。それは内部からの発生です。接液部内の部品が摩耗して液にコンタミが混入しているのです。塗工液が硬質のスラリーであれば研磨性が高く、更に摩耗が激しくなります。粘性が高い塗工液であれば一度コンタミが混ざるとフィルターで取り除くことはほぼ不可能です。
気泡は内部から発生することも
-
1分間に1,200~1,400回転し、接液部に摺動部がある回転式ポンプでは擦れ合いながら液を送るため、局所的・瞬間的な圧力の上昇・低下が発生していると考えられます。圧力が瞬間的に液体の蒸気圧よりも低くなったときに液が気化し、気泡が発生します(キャビテーション)。内部で発生した気泡を同伴してしまうことが、ピンホールの一因となっています。
せん断・摩擦により液質が変化
-
部品が擦れ合う構造のポンプの場合、液に対して強いせん断の力が加わります。UV硬化性樹脂のようなデリケートな塗工液の場合、凝固して送液できなくなることがあります。また、摩擦熱により液の粘度が低下することもあります。
塗工トラブルを防ぐスムーズフローポンプ
横だんを発生させず、均一な膜厚を形成
-
横だんの原因は圧力変動により逆流を起こしてしまうポンプの構造によるもの。スムーズフローポンプは逆止機構内蔵により圧力や粘度が変わっても、液が逆流することなく常に一定量を吐出します。脈動のない連続一定流と相まって均一な膜厚を形成することができます。
摺動部が無いのでコンタミが発生しない
-
スムーズフローポンプは接液部内に擦れ合う部分がなく、部品の摩耗によるコンタミを防ぎます。研磨性の高いシリカ系のスラリーを1か月間、780時間連続で送液し、吐出量の推移を記録。1か月間経っても吐出量の低下はほとんどありませんでした。
ゆっくり送液し、気泡を発生させない
-
スムーズフローポンプは往復動によって液を下から吸って上から吐き出すことで送液する構造。往復動は約100往復/分と非常にゆっくりで局部的に過大な圧力がかかりません。キャビテーションが起こりづらく、気泡を発生させません。また、完全密閉構造によりエアが外部から混入することがありません。
せん断を起こさず液質を保持して送液
-
流体を掻き回すことなく、局部的に過大な圧力がかからないのがスムーズフローポンプ。そのため、せん断だけでなく、摩擦、加圧、温度上昇による液質変化の心配がありません。
塗工プロセスにおすすめの製品ラインアップ
流体の特性や用途、設置現場の環境にあわせて、仕様変更にも柔軟に対応。他にも様々な流体に最適なポンプをご用意しております。
- TPL
- 最大吐出量
- 0.1~30L/min
- 最高吐出圧力
- 15MPa
- 油圧式
- 高精密
- 超高圧
- 微量供給

- PLBF
- 最大吐出量
- 12.7~30L/min
- 最高吐出圧力
- 1.0MPa
- 高精密
- 高粘度タイプ
- 高圧
- 油圧式
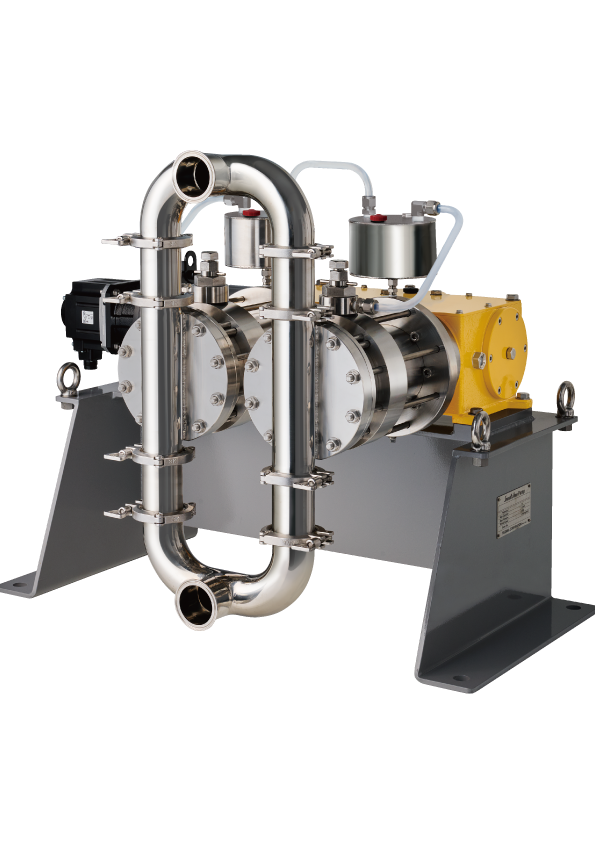
- PL
- 最大吐出量
- 0.01~31L/min
- 最高吐出圧力
- 10MPa
- 直動式
- 油圧式
- プランジャ式
- 精密
- 高圧
- 微量供給


塗工液の送液テストも受付中!
塗工プロセスに弊社ポンプの導入を検討されているお客様に対して、事前に十分な試験・検証を行える環境・サービスを提供することで不安を解消し、確信をもって導入を進めていただけるようにしています。